هر چند امروزه اکثر ریخته گریها انواع عیوب موجود در چدنهای خاکستری را تشخیص میدهند ولی درک علل خرابی و در نتیجه نحوه بر طرف کردن آن همیشه واضح و مشخص نیست.
در این مقاله به بررسی برخی از عیوب متالورژیکی متداول میپردازیم که از بررسی موارد ریخته گری شدهی معیوب به دست آمده است.
ابتدا عیوبی که بیشتر رایج هستند و تشخیص آنها سختتر است مانند سوراخهای گازی هیدروژن، نیتروژن و … را بررسی میکنیم سپس به سراغ عیوب دیگری مانند شرینکیج، تراکم پوسته، لبه فریتی و مانند آن میرویم.
فهرست مطالب
عیوب ریخته گری چدن
- استفاده از مواد اولیه نامرغوب
- ایجاد سوراخ های هیدروژنی
- ایجاد سوراخ های نیتروژنی
- ایجاد سوراخ مونوکسید کربن
- حفرههای ناشی از انقباض یا کوچک شدگی Shrinkage
- کاربیدهای بین سلولی
- گرافیت ویدمناشتاتن
- استدیت Steadite
- حفره سرباره
- حفرههای ماسهای
۱. استفاده از مواد اولیه نامرغوب
انتخاب مواد اولیه مناسب در ریخته گری چدن تاثیر بسیار مهمی بر روی کیفیت قطعه چدنی تولید شده دارد.
در ادامه آنالیز و ترکیبات استاندارد شمش چدن خاکستری و چدن داکتیل را نوشته ایم.
ترکیبات شمش چدن خاکستری
در تولید شمش چدن خاکستری از ضایعات فولاد، گرافیت، فروسیلیس و فرو منگنز پر کربن استفاده میشود که کیفیت و مقادیر هر کدام حائز اهمیت است:
- میزان کربن یا گرافیت موجود باید بین ۳.۴ تا ۳.۶ درصد باشد.
- میزان منگنز نیز باید بین ۰.۲ تا ۰.۴ درصد باشد.
ترکیبات شمش چدن نشکن یا داکتیل
برای تولید چدن نشکن یا داکتیل از شمش خاکستری با کربن 3.8 تا 4.2 درصد، فروسیلیس (۲ تا ۲.۲ درصد)، فروسیلیکومنیزیم و فرو منگنز پر کربن (۰.۴ درصد) استفاده میشود.
در این شرایط دمای ذوب باید بین ۱۴۰۰ تا ۱۴۲۰ درجه سانتیگراد تنظیم شود. در دماهای کمتر از این فروسیلیکومنیزیم که عنصر اصلی برای نشکن شدن چدن داکتیل است نمیتواند به درستی عمل کند و در دمای بالاتر نیز خواهد سوخت.
در صورت استفاده از مواد اولیه نامرغوب چه مشکلی به وجود میآید؟
ناخالصی در مواد اولیه، عدم ترکیب صحیح مواد، کنترل نادرست دما و زمان ذوب نامناسب باعث بروز عیوب ریخته گری مانند ترک خوردگی میشود.
متافو به عنوان تامین کننده مواد اولیه ریخته گری، کیفیت تمام محصولاتی که به فروش میرساند را ضمانت میکند.
شما میتوانید برای کسب اطلاعات بیشتر روی هر کدام از لینک های زیر کلیک نمایید.
بیشتر بخوانید: مقاله
۲. سوراخهای هیدروژنی
سوراخ هیدروژنی یکی از پر هزینهترین عیوب ریخته گری به حساب میآید که از انواع تخلخل گازی در ریخته گری محسوب میشود.
این نوع ایراد معمولاً قبل از مرحلهی ماشینکاری مشخص نمیشوند و در انواع ریخته گری چدن خاکستری و آهنهای شکلپذیر مشاهده میشود.
سوراخهای هیدروژنی چیست؟
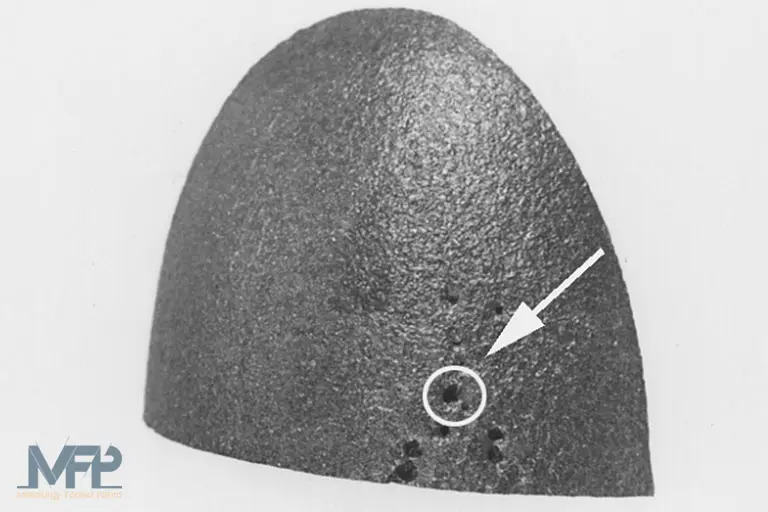
سوراخهای هیدروژنی که اصطلاحاً به آن از نوع حفرههای سوزنی یا Pinholes هستند و به صورت سوراخهای کروی کوچک درست در زیر سطح ریخته گری ظاهر میشوند.
سطح داخلی این سوراخها دارای پوشش گرافیتی پیوسته هستند و به همین دلیل در عکسها سیاه و براق به نظر میرسند. این رسوب گرافیت بر روی سطح منجر به یک ناحیه خالی از گرافیت در اطراف سوراخ گاز هیدروژن میشود.
دلیل ایجاد سوراخ هیدروژنی
سوراخهای هیدروژنی میتوانند توسط عوامل متعددی ایجاد شوند. (از جمله زنگ)، تجمع خاک رس مرده در سیستم شنی که تمایل به حفظ رطوبت دارند و یا استفاده از هستههای قدیمی که رطوبت محیط را به خود جذب کردهاند نیز میتوانند در کنار این عناصر باعث ایجاد سوراخهای هیدروژنی شوند.
راه حل اول پیشگیری از سوراخ هیدروژنی: حذف ناخالصیها
با محدود کردن میزان آلومینیوم فلز پایه یعنی کمتر از ۲۰۰ ppm و به حداقل رساندن محتوای تیتانیوم، میتوان از ایجاد سوراخهای هیدروژنی جلوگیری کرد یا حداقل از احتمال وقوع آنها کاست.
کنترل دقیق ضایعات فولاد، اجتناب از برگشت آهن CG (در صورت استفاده از Ti) و حذف ضایعات لعابی نیز در این زمینه به شما کمک خواهد کرد.
تاثیر مواد اولیه در سوراخ هیدروژنی
به عبارتی شما میتوانید با استفاده از مواد اولیه خالص و مطمئن مطابق آنالیز مورد نیاز خود تا حدود زیادی از این مشکل در امان باشید.
شرکت متالورژی فولاد پیشرو (متافو) تطابق مواد اولیه ارسالی به شما با آنالیز همراه آن را تضمین کرده و میتواند خیال شما در این خصوص راحت کند.
راه حل دوم پیشگیری از سوراخ هیدروژنی: حذف رطوبت
قبل از شروع فرآیند باید دقت داشته باشید که مواد نسوز و ابزار پوشش داده شده کاملاً خشک باشند. همچنین باید به اندازه کافی ماسه جدید به سیستم قالبگیری اضافه کنید تا از ایجاد خاک رس مرده جلوگیری شود. رطوبت در سیستم ترجیحاً باید زیر ۳ درصد باشد. مانند رنگ بر پایه آب باید قبل از ریختن فلز در قالب کاملاً پخته و خشک شوند.
راه حل کمکی پیشگیری از سوراخ هیدروژنی: دما
افزایش دمای ریختن فلز و کربن معادل نیز در کاهش بروز این نقص موثر خواهد بود.
۳. سوراخهای نیتروژن
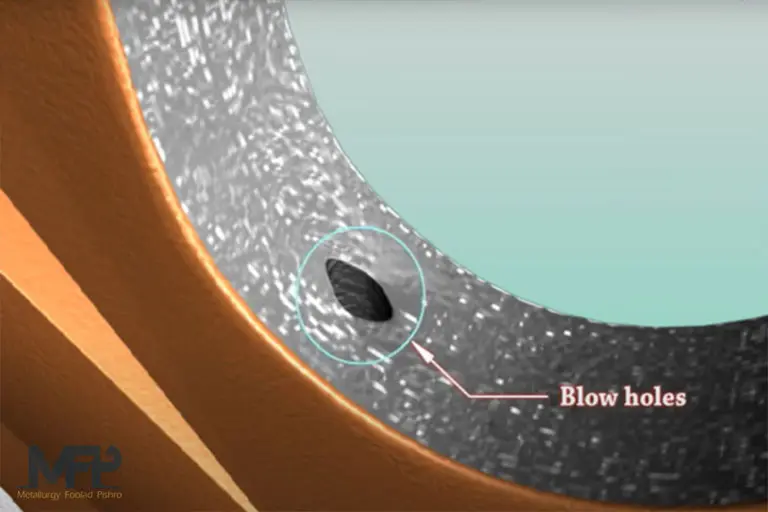
یکی دیگر از انواع تخلخل گازی در ریخته گری سوراخهای نیتروژنی هستند. این سوراخها مکهایی از جنس حفرههای گازی یا Blowholes هستند و ممکن است یک نقص سطحی یا زیر سطحی باشند. در بسیاری از موارد این ایراد در ماشینکاری آشکار میشود.
ماشینکاری گرانترین عملیات تکمیلی پس از ریخته گری است و این مشکل میتواند هزینههای گزافی را برای شما به دنبال داشته باشد.
ساختار سوراخهای نیتروژنی
حفرههای گازی بیشتر در ضخامتهای متوسط و زیاد ظاهر میشوند و اغلب در مجاورت هستههای رزیندار یا بدنه قالب قرار دارند. برخلاف سوراخهای هیدروژنی که تقریباً کروی شکل هستند، این سوراخها معمولاً شکلی نامنظم دارند یا به صورت شکاف مشاهده میشوند و عمود بر سطح ریخته گری هستند.
سطح داخلی سوراخ دارای یک پوشش گرافیتی پیوسته یا ناپیوسته همراه با کربن زدایی در ماتریس اطراف آن است. در عکسهای برداشته شده از این ایراد دندریتهایی مشاهده میشوند که به سمت داخل سوراخ رشد کردهاند. در مواردی نیز تکههای گرافیت کوتاهتر و ضخیمتر دیده میشوند که نشانهای از نیتروژن بالا است.
دلیل ایجاد سوراخ نیتروژنی
شکاف نیتروژن صرفاً به دلیل نیتروژن اضافی در سیستم ایجاد میشود. در آهنهای خاکستری ذوب شده کوپولا، این امر ناشی از نسبتهای بالای ضایعات فولادی در شارژ اولیه است که باعث میشود فرآیند به مقادیر بالاتری کک نیاز داشته باشد. در حالی که در ذوب القایی، معمولاً کیفیت پایین مرحلهی و وجود مقدار زیاد ناخالصی نیتروژن علت اصلی وجود سوراخ نیتروژنی است.
استفاده از برخی رزینها در تولید هستهها یا قالبها نیز میتواند منجر به جذب نیتروژن به صورت متمرکز در داخل قالب ریخته گری به ویژه در نقاط داغ قالب و قطعه شود.
راه حل پیشگیری از سوراخهای نیتروژن
محدود کردن مقدار نیتروژن محلول در مذاب به 80ppm در قطعاتی با ضخامت متوسط تا زیاد و 120ppm در مقاطع نازک و بدون هسته معمولاً مشکلی برای سوراخ شدن نیتروژن ایجاد نمیکند. اغلب، تشخیص نقص گاز هیدروژن و نیتروژن بسیار دشوار است و نیاز به تجزیه و تحلیل دقیق یک نمونه ناقص دارد.
تاثیر مواد اولیه در سوراخ نیتروژنی
انتخاب دقیق مواد خام نیز به کاهش احتمال بروز مشکلات حفره کمک میکند. تیتانیوم و زیرکونیوم برای خنثی کردن اثرات نیتروژن با تولید کربن نیتریدها شناخته شدهاند، با این حال باید در هنگام استفاده از تیتانیوم دقت شود زیرا میتواند سوراخهای هیدروژن را در حضور آلومینیوم و رطوبت ایجاد کند. افزایش دمای ریختن و کربن نیز برای کاهش بروز نقص نیتروژن شناخته شده است.
۴. سوراخ مونوکسید کربن
سومین نقص رایج، حفره گازی مونوکسید کربن است که در حالت عادی میتوان آن را به صورت ضربه سطحی مشاهده کرد.
ضربه مونوکسید کربن میتواند بهعنوان سوراخی به عرض چند میلیمتر ظاهر شود. البته در ریخته گری قطعات بزرگ، سوراخ میتواند به بزرگی یک مشت باشد. این عیب معمولاً همراه با سرباره و ابرهای سولفید منگنز دیده میشود.
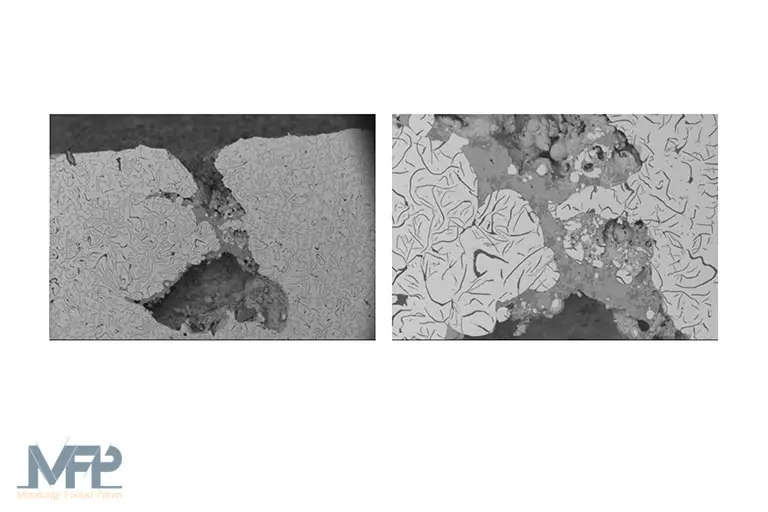
دلیل ایجاد سوراخ مونوکسید کربن
شایعترین علت این مشکل خالی نشدن کامل ملاقهها است. این اتفاق منجر به کاهش دمای کلی فلز و ایجاد سربارههای غنی از سولفید یا اکسید منگنز سرد میشود. در نهایت، به نقطهای میرسد که یک واکنش بین فلز و سرباره انجام شده که منجر به تولید مونوکسید کربن میشود.
این نقص همچنین ممکن است به منگنز و یا گوگرد اضافی در سیستم مربوط شود.
راه حل پیشگیری از سوراخ مونوکسید کربن
سوراخهای مونوکسید کربن را معمولاً میتوان با اطمینان از تخلیه کامل ملاقهها، کار با ملاقههای تمیز و جلوگیری از تجمع سرباره روی مواد نسوز از بین برد. افزایش دمای فلز نیز می تواند کمک کننده باشد.
همچنین باید به مقدار منگنز و سولفور توجه کرده و برای تعیین آن از فرمول زیر استفاده نمایید:
درصد منگنز = درصد سولفور + ۰.۳
۵. حفرههای ناشی از انقباض یا کوچک شدگی Shrinkage
به طور معمول در سطح سوراخ مربوط به انقباض دندریتها بدون پوشش گرافیتی مشاهده میشوند. در برخی از موارد ایجاد حفره انقباضی در مرکز حرارتی ریخته گری ظاهر میشود و به شعاعهای تیز و طراحی ضعیف جریان فلز مربوط است.
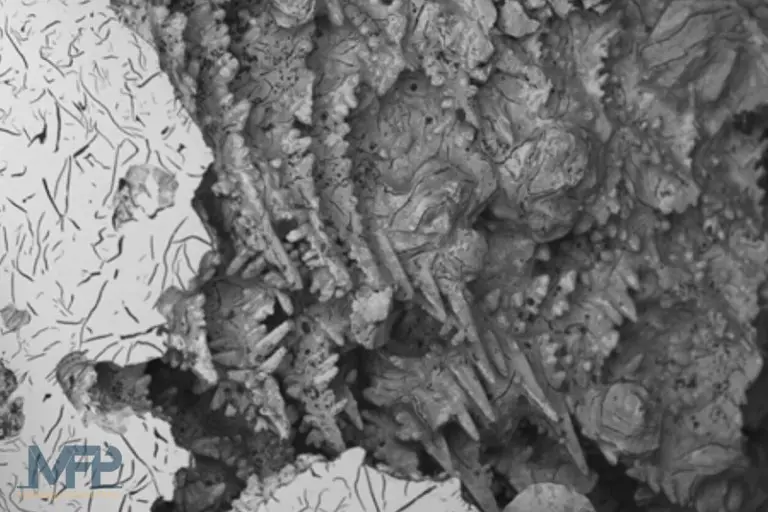
دلیل ایجاد حفرههای انقباضی یا Shrinkage
شن و ماسه نرم در مجاورت نقص مشاهده شده ممکن است یکی از عوامل موثر باشد. در واقع، امروزه اکثر عیوب انقباض یافت شده در صنعت ممکن است به یک نقطه نرم در ماسه قالبگیری نسبت داده شوند. اگر این مورد مشاهده نشود دلایل زیادی برای انقباض وجود دارد که برخی از آنها عبارتند از:
- بخشهای ضخیمتر ریخته گری که به درستی تغذیه نشدهاند.
- آهنهای کم کربن به دلیل عدم رسوب گرافیت با چگالی کم و عدم ایجاد اثر انبساط برای مقابله با انقباض طبیعی در هنگام انجماد، بیشتر مستعد جمع شدگی هستند.
- گیره یا وزن ناکافی قالب نیز میتواند منجر به بلند شدن قالب شود.
- تزریق کم یا بیش از حد هر دو پتانسیل انقباض را افزایش میدهند، اولی به دلیل عدم وجود گرافیت رسوب شده سلولهای یوتکتیک زیادی تولید میکند که میتواند منجر به تخلخل بین سلولها شود.
- محتویات فسفر بالا، بیش از ۰.۱ درصد باعث افزایش انقباض میشود.
- دمای ریختن بیش از حد نیز میتواند از دلایل این مشکل باشد.
۶. کاربیدهای بین سلولی
امروزه مشکل کاهش کیفیت ضایعات فولادی امری رایج است که اهالی صنعت باید بتوانند آن را برطرف کنند تا عملیات ریخته گری را به صورت مقرون به صرفه انجام دهند.
اغلب، محتوای عناصر کمیاب فولاد در قراضهها بیشتر از مقدار مطلوب است و در نتیجه امکان به وجود آمدن کاربیدهای بین سلولی افزایش مییابد.
این موارد به ویژه در قطعات ریخته گری ضخیم که در آن زمان انجماد آهسته امکان جداسازی و تجمع عناصر مضر مانند مولیبدن، وانادیم، منگنز، کروم و تیتانیوم را فراهم میکند بیشتر مورد توجه قرار میگیرد.
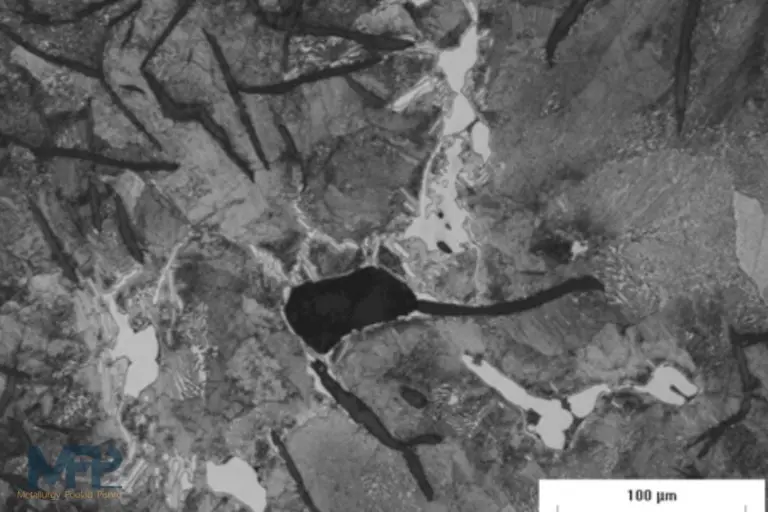
راه حل جلوگیری از کاربیدهای بین سلولی
در برخی موارد افزایش مواد یا تزریق قویتر به پراکندگی عناصر محرک کاربید و در نتیجه جلوگیری از تشکیل کاربیدها کمک میکند. با این حال، باید توجه داشت که اثرات این عناصر کمیاب تجمعی است. علاوه بر این، برخی از اشکال کاربید مانند Mo و Cr را نمیتوان با عملیات حرارتی بعدی حذف کرد.
تاثیر مواد اولیه در کاربیدهای بین سلولی
اجتناب از کاربیدهای مرز دانه با کنترل دقیق مواد خام، به ویژه ضایعات فولاد و با بهینهسازی افزودن تلقیح به دست میآید. افزایش معادل کربن نیز ممکن است به پراکندگی عناصر نامطلوب کمک کند.
همان طور که مشاهده میکنید مواد خام تاثیر به سزایی در ایجاد اکثر ایرادات ریخته گری دارد. پس توجه داشته باشید که بهتر است همواره مواد اولیه را از شرکتهای معتبری مثل متافو تهیه نمایید.
شرکت متالورژی فولاد پیشرو (متافو) همراه بار ارسالی به شما آنالیز مواد ارائه میدهد و تطابق مواد اولیه با آنالیز همراه آن را تضمین مینماید.
۷. گرافیت ویدمناشتاتن
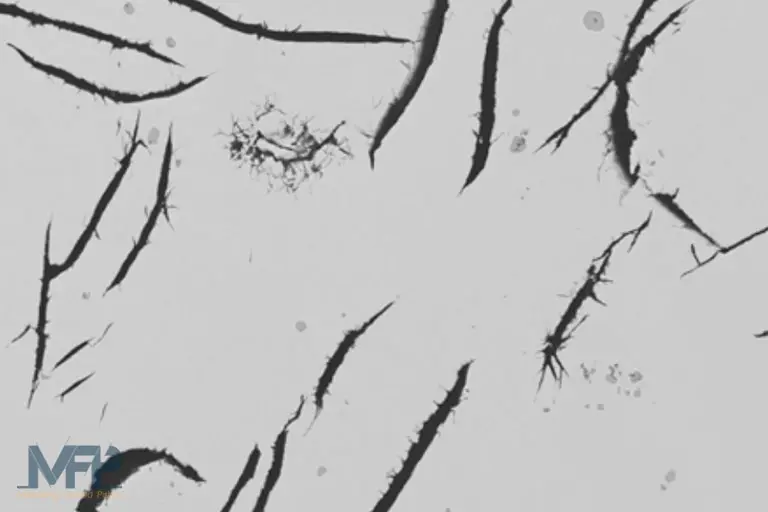
این اثر که گاهی اوقات به عنوان «گرافیت سیخدار» از آن یاد میشود زمانی مشاهده میشود که میزان عناصر کمیاب سرب، بیسموت یا آنتیموان در محلول ذوب بسیار زیاد شود.
دلیل ایجاد
علت معمول این نقص وجود سرب است و منابع معمولی آن عبارتند از ضایعات رنگ شده قدیمی، ضایعات لعابی زجاجیه، صفحه یا آلودگی مذاب با فلزات سفید. ذوب موتورهای بنزینی که از بنزین سربدار استفاده کردهاند نیز میتواند منبع آلودگی سرب باشد.
گرافیت Widmanstätten اثر فاجعهباری بر خواص مکانیکی آهن دارد، میخهای روی دانههای گرافیت به عنوان نقاط ضعف عمل میکنند و مقاومت کششی را به طور چشمگیری کاهش میدهند.
راه حل
هنگامی که سرب در آهن خاکستری ظاهر شود، هیچ راه حل موثر به جز استفاده از خاک کمیاب حاوی ماده تلقیح کننده و پیشتهیهکننده برای پاک کردن سرب از آهن وجود ندارد.
۸. استدیت Steadite
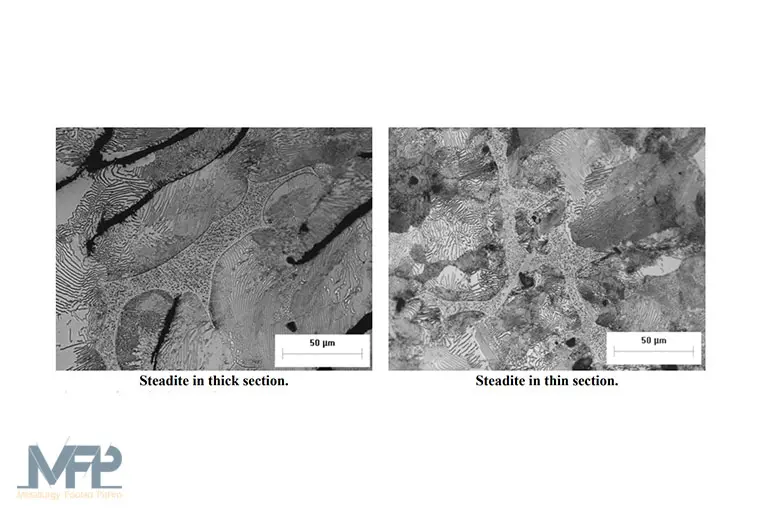
استدیت که بیشتر به عنوان یوتکتیک فسفید شناخته میشود در واقع رسوب فسفیدهای آهن است. معمولاً این موضوع به عنوان نقص شناخته نمیشود مگر اینکه فسفر اضافی وارد سیستم شود و خوشهها در مرز دانهها شناسایی شوند.
تاثیرات فسفر
فسفر در صورت وجود در مقادیر مناسب باعث افزایش سیالیت و مقاومت در برابر سایش میشود. فسفر کمتر از ۰.۰۴ درصد ممکن است منجر به نفوذ فلز و ایجاد سطح فاین شود در حالی که مقادیر بالاتر از ۰.۱ درصد میتواند منجر به تشکیل شبکهای از استادیت در مرزهای دانه شده و مشکلات انقباض و شکنندگی را در پی داشته باشد.
راه حل
درمان استدیت اضافی، جدا از کاهش سطح فسفر پراکنده کردن فسفر در داخل قالب با بهبود تزریق یا افزایش سرعت انجماد است. اما باید در انتخاب مواد خام اولیه و قراضه مصرفی دقت کافی داشته باشید.
۹. حفره سرباره
آخالهای سرباره ممکن است هم در سطح قطعه ریخته گری و هم در داخل بدنه آن یافت شود.
دلیل ایجاد حفره سرباره
این نقص به دلیل حذف ناکافی سرباره در مرحله ذوب و ریخته گری یا به دلیل تجمع سرباره در ملاقه یا گیرنده سرباره ایجاد میشود. تلههای سرباره یا فیلترهای تعبیهشده در سیستم اغلب به حذف سرباره کمک میکنند، اما نمیتوانند مانع از تجمع سرباره شوند و جایگزین خوبی برای تمیز کردن فلز و دقت در انتخاب مواد اولیه نیستند.
همچنین در صورت وجود تلاطم بیش از حد در سیستم تزریق یا ریختن مذاب از ارتفاع بالا ممکن است سرباره ایجاد شود.
۱۰. حفرههای ماسهای
آخرین نقص مربوط به شن و ماسه است. ماسه را میتوان جدا از سرباره در نظر گرفت زیرا دارای یک فاز است و دانههای ماسه به شکل نسبتاً منظمی قابل تشخیص هستند.
معمولاً شن و ماسه از بدنه قالب به مذاب اضافه میشود مخصوصاً در مواقعی که مذاب از فاصله زیادی روی ماسه در پایین فرود آید. گوشههای تیز نیز یکی از دلایل رایج فرسایش شن و ماسه هستند.
راه حل پیشگیری از حفرههای ماسهای
در هنگام مونتاژ قالب باید دقت شود که شن و ماسه شل از قالب بیرون آورده شود. صفحات الگو در ماشینهای قالب گیری افقی باید به صورت دائم مورد بررسی قرار گیرد تا مطمئن باشیم که چیزی به مذاب داخل قالب اضافه نمیشود.
اجتناب از تلاطم بیش از حد در هنگام ریختن نیز به جلوگیری از بروز این مشکل کمک میکند.
سخن پایانی
همان طور که در بروز مشکلات مربوط به ریخته گری چدن که در این مقاله بررسی شدهاند مشاهده کردیم یکی از مهمترین دلایل نقصهای ریخته گری انتخاب نادرست مواد خام اولیه و یا خرید از منابع غیرمرتبط است.
همانطور که میدانید قطعات ریخته گری معیوب اغلب باید از بین بروند. البته این در صورتی است که در کارخانه یا کارگاه شما این عیوب تشخیص داده شوند. بدیهی است که اگر این موارد در مراحل ماشینکاری و یا در دست مصرف کننده نهایی مشخص شود هزینه گزافی را برای تولید کننده هم از نظر مالی و هم از نظر اعتباری در پی دارد.
مواد اولیه تاثیرگذارترین عامل در کنترل عیوب ریخته گری چدن
انتخاب درست مواد اولیه مرغوب، نگهداری و انبار مناسب و حمل و نقل دقیق سه معیار کلیدی در کنترل عیوب ریخته گری چدن خاکستری هستند.
لذا توصیه ما به شما این است که برای مقرون به صرفه بودن و جلوگیری از بین رفتن سرمایههای مالی و زمانی از موادی استفاده کنید که دارای شناسنامه و آنالیز مواد معتبر باشند و شرکت عرضهکننده کیفیت مواد و تطابق آنها با آنالیز را تضمین کند.
شرکت متافو افتخار آن را دارد که با عرضه مواد مرغوب همراه شما در تولید قطعات بهتر و مرغوبتر باشد.
بیشتر بخوانید: مقاله
خرید مواد اولیه ریخته گری از متافو
هدف اصلی شرکت متافو ارائه محصولات با بهترین کیفیت و مناسبترین قیمت به مشتریان است. به همین دلیل در تعیین تامین کنندگان خود حساسیت بسیار زیادی به خرج میدهد تا خیال مشتریان را بابت کیفیت محصول ارائه شده راحتتر کند.
این شرکت برای انواع محصولات خود آنالیز مواد ارائه میدهد و تطابق مواد ارائه شده با آنالیز را تضمین میکند.
مزایای خرید از متافو (۶ مزیت ویژه)
خرید از شرکت متالورژی فولاد پیشرو مزایای زیادی برای مشتریان به همراه دارد که در اینجا به ذکر برخی از آنها میپردازیم:
- مشتریان قدیمی از امکان خرید اعتباری یا چکی برخوردارند و مشتریان جدید نیز در صورت تایید در اعتبار سنجی امکان خرید چکی خواهند داشت.
- شرکت متافو وارد کنندهی مستقیم بسیاری از محصولات خود است. به همین دلیل قادر است این محصولات را با قیمتی منطقی، مناسب و متناسب با کیفیت ارائه کند.
- آنالیز جنس تمامی محصولات در پیش فاکتورهای ارائه شده توسط شرکت متافو به مشتری ذکر میشوند و در صورت وجود هرگونه مغایرت جنس ارسالی مرجوع و محموله جایگزین متناسب با خواسته مشتری ارسال میگردد.
- شرکت متافو تنوع خوبی در روشهای ارسال بار ایجاد کرده است و بسته به حجم خرید و نیاز مشتری از تریلی، خاور، نیسان و حتی ارسال توسط باربری استفاده میکند.
- سفارشات نهایی شده توسط مشتریان در شرکت متافو به صورت فوری ارسال میشوند و در صورت سفارشگذاری در ساعات غیر کاری، در ساعات اولیه اولین روز کاری ارسال صورت میپذیرد.
- متالورژی فولاد پیشرو برای رفاه حال مشتریان و ایجاد ارتباط سریع با مشاورین در بخشهای پشتیبانی و فروش امکان مشاوره از طریق تماس تلفنی، چت در واتس آپ و یا پشتیبانی آنلاین در سایت را فعال کرده است.