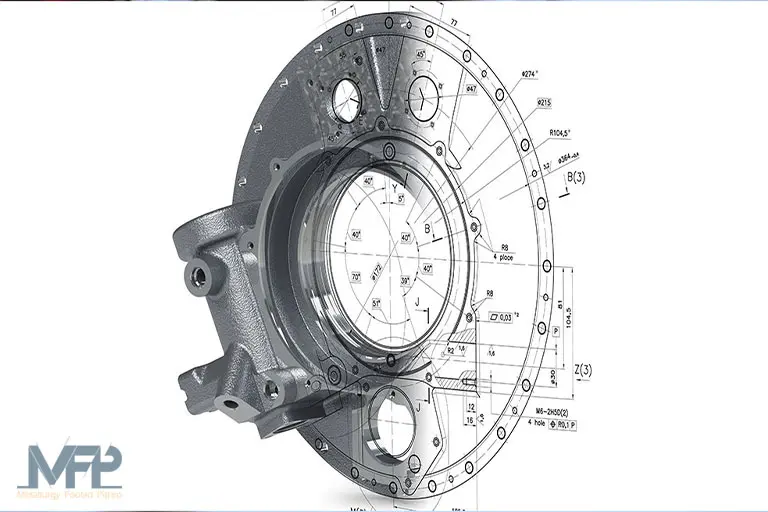
نقشه قطعه ریخته گری یکی از کلیدیترین ابزارهای مهندسی این فرآیند است، زیرا این نقشه، تنها یک طرح فنی روی کاغذ نیست؛ بلکه نقشهی راه کل فرآیند تولید از طراحی مدل و انتخاب قالب گرفته تا کنترل کیفیت نهایی قطعه است.
در صنعت ریخته گری مدرن، طراحی دقیق و مدلسازی مهندسی نقش اساسی در افزایش کیفیت، دقت و عملکرد قطعات صنعتی دارد. این رویکرد هوشمندانه، نهتنها از بروز عیوبی مانند ترک، اعوجاج و انقباض جلوگیری میکند، بلکه باعث بهینهسازی مصرف مواد، کاهش ضایعات و افزایش راندمان تولید نیز میشود.
به کمک فناوریهای نوین مانند طراحی سهبعدی (3D Design) و نرمافزارهای مهندسی مانند SolidWorks، AutoCAD و ProCAST، مهندسان میتوانند پیش از شروع ریخته گری، تمامی جنبههای فنی، هندسی و حرارتی قطعه را تحلیل کنند.
در این مقاله، به بررسی کامل نقشه قطعه ریخته گری، ویژگیها و کاربردهای آن میپردازیم و نکات کلیدی در طراحی برای دستیابی به بهترین نتیجه در ریخته گری صنعتی را ارائه خواهیم کرد.
فهرست مطالب
نقشه قطعه ریخته گری چیست؟
نقشه قطعه ریخته گری، سندی فنی است که تمام جزئیات مورد نیاز برای ساخت یک قطعه به روش ریخته گری را مشخص میکند. در این نقشه، ابعاد قطعه، تلرانسها، زوایا، خطوط جدایش، شیب خروج مدل، نوع سطح و حتی نشانهگذاری محلهای تغذیه و راهگاهها بهصورت دقیق مشخص میشود.
بهعبارتی، نقشه ریخته گری نسخه “پیشساخته” قطعه است که با در نظر گرفتن تمام تغییرات حرارتی و فیزیکی، پایه و اساس مدلسازی و قالبسازی محسوب میشود.
نکته مهم: نقشه قطعه ریخته گری با نقشه ماشینکاری تفاوت دارد.
نکات کلیدی در طراحی نقشه ریخته گری
طراحی نقشهی دقیق و اصولی نیاز به درک عمیق از رفتار فلزات و تجربهی کارگاهی دارد. چند نکتهی حیاتی در این مرحله عبارتند از:
- انقباض فلزات
- اضافات انقباض (Contraction allowance / Shrinkage allowance)
- شیب اضافه (Draft allowance)
- شیب خروج مدل (Draft Angle)
- اضافه ماشین کاری (Finishing or Machining allowance)
- اضافه تقه یا لرزش (Shake allowance)
- اضافه اعوجاج و پیچیدگی (Distortion allowance)
- گوشههای گرد و فیلتها
- ضخامت یکنواخت دیوارهها
- علائم سطحی و تلرانسها
انقباض فلزات
هر فلز هنگام سرد شدن، میزان مشخصی انقباض دارد. اگر این میزان در نقشه لحاظ نشود، قطعهی نهایی از اندازهی مورد نظر کوچکتر میشود و ممکن است غیرقابل استفاده باشد. انقباض فلزات هنگام سرد شدن به شرح زیر است:
- چدن حدود ۱ درصد
- فولاد حدود ۲ درصد
- آلومینیوم حدود ۱٫۳ درصد
اضافات انقباض (Contraction allowance / Shrinkage allowance)
برای جبران این کاهش حجم در مرحله طراحی، مدل ریخته گری معمولاً بزرگتر از اندازه واقعی قطعه نهایی ساخته میشود. این میزان بزرگتر بودن را اضافه انقباض یا Shrinkage Allowance مینامند.
در واقع، مهندسان متافو هنگام طراحی مدل، ابعاد قطعه را به اندازهای افزایش میدهند که پس از انجماد و سرد شدن فلز، اندازه نهایی کاملاً مطابق با نقشه اصلی باشد.
انقباض فلزات به دو دسته تقسیم میشود:
- انقباض در حالت مذاب (Liquid Shrinkage): کاهش حجم در هنگام خنک شدن فلز از دمای مذاب تا لحظه انجماد. این نوع انقباض معمولاً از طریق تغذیهها (Feeders) جبران میشود تا حفره یا مک در قطعه ایجاد نشود.
- انقباض در حالت جامد (Solid Shrinkage): کاهش حجم پس از انجماد و در هنگام سرد شدن تا دمای محیط. برای جبران این نوع انقباض، اضافات انقباض در مدل ریختهگری در نظر گرفته میشود.
مقدار اضافه انقباض برای برخی آلیاژهای ریختگی
مقدار اضافه انقباض برای برخی از آلیاژهای ریختگی را در جدول زیر مقایسه کردیم:
| آلیاژ | درصد انقباض در حالت جامد | نسبت متناظر |
| فولاد (Steel) | ۱٫۶ | ۱ در ۶۴ |
| چدن (Cast Iron) | ۰٫۸ | ۱ در ۱۲۰ |
| آلومینیوم (Aluminum) | ۱٫۳ | ۱ در ۷۷ |
تفاوت انقباض فلزات و اضافات انقباض در نقشه ریخته گری
در طراحی نقشه قطعه ریخته گری، دو مفهوم مهم وجود دارد که معمولاً با هم اشتباه گرفته میشوند:
- انقباض فلزات
- اضافات انقباض (Shrinkage Allowance)
هرچند این دو بهطور مستقیم به یکدیگر مرتبط هستند، اما از نظر فنی تفاوتهای مهمی دارند که در جدول زیر به آنها پرداختیم:
| مفهوم | تعریف | نقش در فرآیند ریخته گری |
| انقباض فلزات (Metal Shrinkage) | کاهش طبیعی حجم فلز هنگام سرد شدن از حالت مذاب به جامد. | پدیدهای فیزیکی و غیرقابل اجتناب که در همهی فلزات رخ میدهد. |
| اضافات انقباض (Shrinkage Allowance) | افزایش عمدی ابعاد مدل ریختهگری برای جبران میزان انقباض فلز. | تصمیم طراحی و مهندسی برای اطمینان از رسیدن قطعه نهایی به اندازهی دقیق مورد نظر. |
مثال کاربردی
فرض کنید هدف، تولید یک قطعه فولادی با طول نهایی ۱۰۰ میلیمتر است. از آنجا که فولاد حدود ۲ درصد انقباض دارد، اگر این میزان در طراحی لحاظ نشود، قطعه پس از سرد شدن به حدود ۹۸ میلیمتر کاهش مییابد.
برای جبران این موضوع، طراح در نقشهی مدل ریخته گری طول قطعه را ۱۰۲ میلیمتر در نظر میگیرد تا پس از انجماد، اندازه نهایی دقیقاً برابر ۱۰۰ میلیمتر شود.
شیب اضافه (Draft Allowance) در نقشه ریخته گری
یکی از نکات کلیدی در طراحی نقشه و مدل ریخته گری، در نظر گرفتن زاویه مناسب برای خروج آسان مدل از قالب است، این موضوع به دو مفهوم مرتبط اما متمایز تقسیم میشود:
- شیب خروج مدل (Draft Angle)
- شیب اضافه (Draft Allowance)
هنگامی که مدل از قالب ماسه جدا میشود، احتمال دارد لبههای برجسته آسیب ببینند یا شکسته شوند. برای جلوگیری از این مشکل، در طراحی مدل شیب اضافه یا نوار مخروطی (Draft Allowance) به دیوارهها و لبهها اعمال میشود.
این زاویه باعث میشود مدل راحتتر از قالب خارج شود و در نتیجه صدمه به لبهها و تغییر شکل قطعه کاهش یابد.
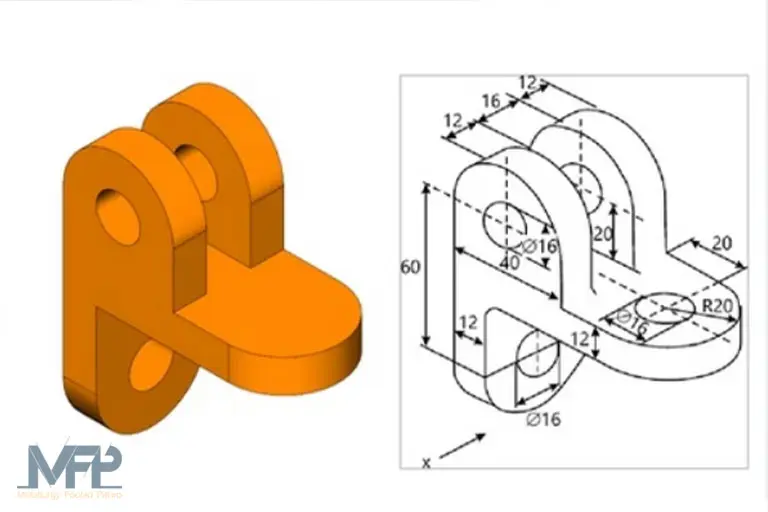
شیب خروج مدل (Draft Angle)
برای جدا شدن آسان مدل از قالب، باید در دیوارهها مقداری شیب معمولاً ۱ تا ۲ درجه در نظر گرفته شود. عدم رعایت این مورد باعث آسیب به قالب یا تغییر شکل قطعه هنگام خروج میشود.
مقایسه شیب اضافه و شیب خروج مدل
شیب اضافه و شیب خروج مدل را در جدول زیر مقایسه کردیم:
| مفهوم | تعریف | کاربرد در فرآیند ریخته گری |
| شیب خروج مدل (Draft Angle) | زاویهای که در طراحی دیوارههای مدل ریخته گری در نظر گرفته میشود تا مدل بهراحتی از قالب جدا شود. | جلوگیری از گیر کردن مدل یا آسیب به قالب هنگام خروج |
| شیب اضافه (Draft Allowance) | مقدار عددی همان زاویهی شیب که در نقشه یا نرمافزار CAD به دیوارهها اعمال میشود. | تضمین اعمال دقیق شیب در مدل و نقشه، کاهش صدمه به لبهها و حفظ ابعاد قطعه |
اضافه ماشینکاری (Finishing or Machining Allowance) در نقشه قطعه ریخته گری
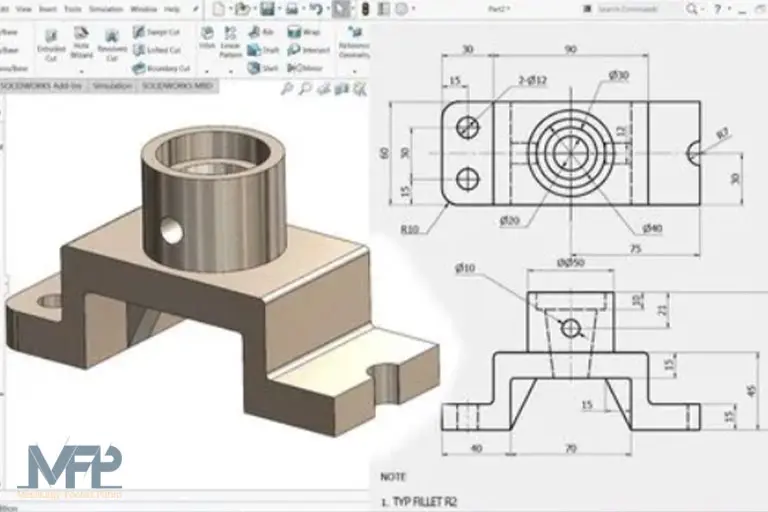
در ریخته گریهای ماسهای، سطح قطعات تولید شده معمولاً کیفیت پایینی دارد و ممکن است دارای زبری یا ناهمواری باشد. به همین دلیل، بسیاری از قطعات برای بهبود کیفیت سطح و رسیدن به ابعاد نهایی دقیق، تحت فرآیندهای ماشینکاری، سنگزنی یا پرداخت سطحی قرار میگیرند.
طی این فرآیندها، مقداری فلز از قطعه جدا میشود. برای جبران این کاهش، در طراحی مدل اضافه ماشینکاری (Machining Allowance) لحاظ میشود تا پس از عملیات ماشینکاری، قطعه نهایی دارای ابعاد و سطح مطلوب باشد.
عوامل مؤثر بر میزان اضافه ماشینکاری
میزان اضافه ماشینکاری به عوامل زیر بستگی دارد:
- جنس و نوع فلز یا آلیاژ
- اندازه و هندسه قطعه
- حجم تولید (تیراژ بالا یا پایین)
- روش قالبگیری و پیچیدگی مدل
اضافه تقه یا لرزش (Shake Allowance) در نقشه قطعه ریخته گری
در هنگام خارج کردن مدل از حفره قالب، معمولاً برای تسهیل این فرآیند، ضربه یا لرزشی (Shake) به مدل وارد میشود. این لرزش باعث میشود حفره قالب کمی بزرگتر از اندازه واقعی شود.
برای جبران این تغییر و جلوگیری از افزایش غیرمطلوب ابعاد قطعه نهایی، لازم است ابعاد مدل کاهش یابد. به این اصلاح، اضافه تقه یا لرزش (Shake Allowance) گفته میشود.
نکات مهم درباره اضافه تقه یا لرزش
- مقدار استانداردی برای این اضافه وجود ندارد، زیرا به شدت به نیروی کار و نحوه قالبگیری وابسته است.
- مقدار این اضافه معمولاً منفی در نظر گرفته میشود؛ یعنی ابعاد مدل کمی کوچکتر از حالت واقعی طراحی میشوند.
- یکی از روشهای متداول برای کاهش اثر اضافه منفی، افزایش شیب اضافه (Draft Allowance) است.
- عدم جبران صحیح این اثر میتواند باعث شود حفره قالب بزرگتر از حد لازم شود و در نتیجه، قطعه نهایی بزرگتر یا با عیوب ابعادی تولید گردد.
اضافه اعوجاج و پیچیدگی (Distortion Allowance) در نقشه قطعه ریخته گری
در هنگام خنک شدن قالب، تنشهای داخلی ناشی از سرعتهای مختلف سرد شدن فلز میتوانند باعث اعوجاج یا تغییر شکل قطعه شوند. این مشکل به ویژه در قطعاتی که نسبت طول به عرض بالایی دارند، بیشتر مشاهده میشود.
نکات مهم درباره اضافه اعوجاج و پیچیدگی
- اعوجاج به دلیل تنشهای داخلی فلز و سرعت متفاوت سرد شدن رخ میدهد.
- در قطعات با نسبت طول به عرض بالا، احتمال اعوجاج بیشتر است.
- یکی از روشهای متداول برای جبران این اثر، انحراف اولیه مدل در جهت مخالف است.
- اعمال این اصلاح در نقشه و مدل باعث میشود قطعه نهایی پس از سرد شدن، ابعاد و شکل دقیق خود را حفظ کند.
گوشههای گرد و فیلتها
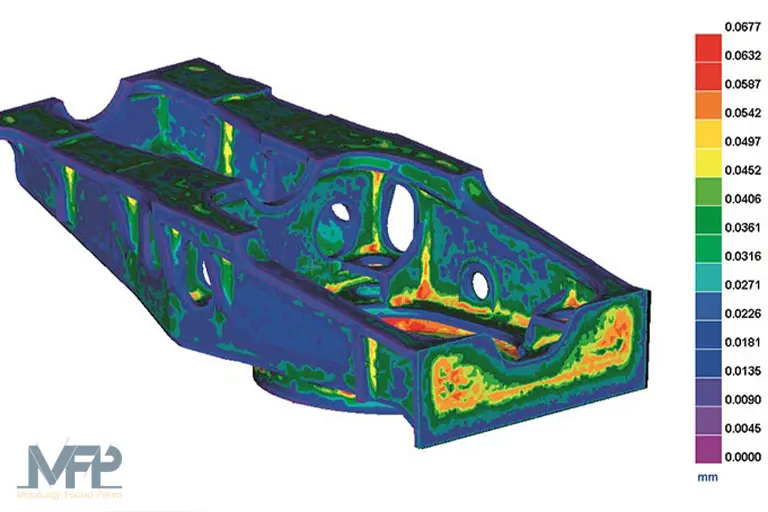
زاویههای تیز تمرکز تنش ایجاد میکنند و احتمال ترک را بالا میبرند. طراحی گوشههای گرد، هم عمر قالب را افزایش میدهد و هم مقاومت قطعه را بیشتر میکند.
ضخامت یکنواخت دیوارهها
تغییر ناگهانی ضخامت باعث انجماد غیر یکنواخت، حفره و مک در قطعه میشود. مهندسان متافو در طراحی نقشهها همواره بر یکنواختی ضخامت تأکید دارند تا جریان مذاب به شکل بهینه توزیع شود.
علائم سطحی و تلرانسها
نشانههایی مانند زبری سطح، محل ماشینکاری و تلرانسها باید مطابق استانداردهای ISO یا DIN در نقشه مشخص شوند.
چرا نقشه دقیق در کیفیت قطعه نهایی حیاتی است؟
نقشهی دقیق در واقع زبان مشترک بین طراح، مدلساز، قالبساز و ریخته گر است. هر خطا یا ابهام در نقشه، میتواند منجر به مشکلات جدی در تولید شود؛ از جمله:
- انجماد ناقص و حفرههای داخلی (Porosity)
- اعوجاج یا تاب برداشتن قطعه
- عدم تطابق با ابعاد ماشینکاری
- کاهش مقاومت مکانیکی
- افزایش ضایعات و هزینه تولید
در مقابل، نقشهای که با درک درست از جنس فلز و شرایط ریخته گری تهیه شده باشد، تضمین میکند که محصول نهایی از نظر ابعادی دقیق، با خواص مکانیکی مناسب، مستحکم و اقتصادی تولید شود.
اهمیت نقشه قطعه ریخته گری در بهینهسازی فرآیند تولید
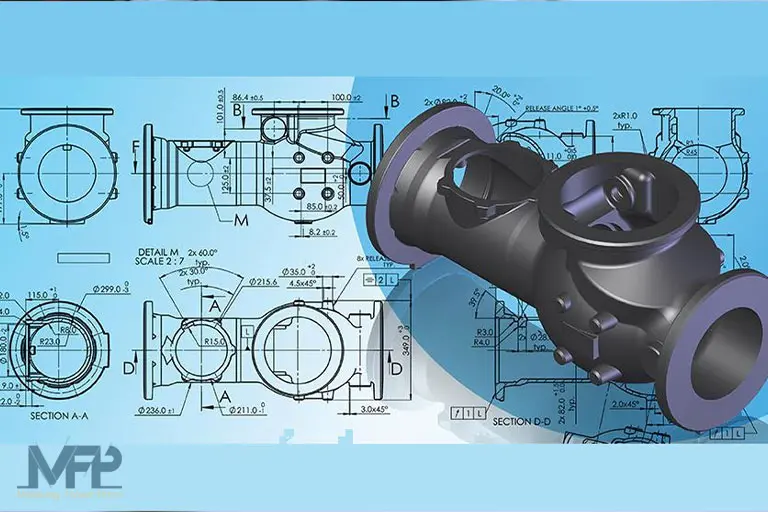
طراحی نقشه قطعه ریخته گری (Casting Drawing Design) یکی از مراحل کلیدی در بهینهسازی فرآیندهای تولید صنعتی است.
در این مرحله، جزئیات فنی قطعه شامل ابعاد، تلرانسها، خطوط جدایش، شیب خروج مدل و محل تغذیهها با دقت بالا ترسیم میشود تا تمامی مراحل بعدی ریخته گری بر اساس آن انجام گیرد.
در نتیجه، نقشهای که با بهرهگیری از این فناوریها طراحی میشود، باعث موارد زیر میشود:
- کاهش ضایعات
- افزایش دقت ابعادی
- بهبود کیفیت قطعات ریخته گری
روشهای ارائه اطلاعات برای طراحی نقشه قطعه ریخته گری
در فرآیند همکاری با شرکت متافو، سه روش اصلی برای ارائه اطلاعات مربوط به قطعه وجود دارد:
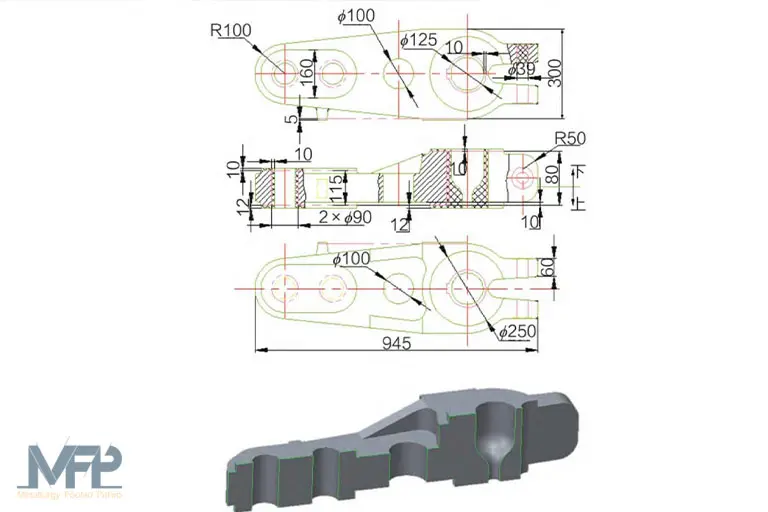
- روش اول: پیمانکار فایل مدل سهبعدی (3D) از قالب یا قطعهای که باید توسط تیم متافو ساخته شود را ارائه میدهد. این روش سریعترین و دقیقترین حالت برای شروع طراحی و ساخت مدل ریخته گری است.
- روش دوم: در این حالت، پیمانکار تنها نقشه دوبعدی (2D) قطعه را در اختیار دارد و فایل سهبعدی موجود نیست. تیم طراحی متافو با استفاده از نرمافزارهای تخصصی، مدل سهبعدی مورد نیاز را بر اساس نقشه دوبعدی بازسازی میکند.
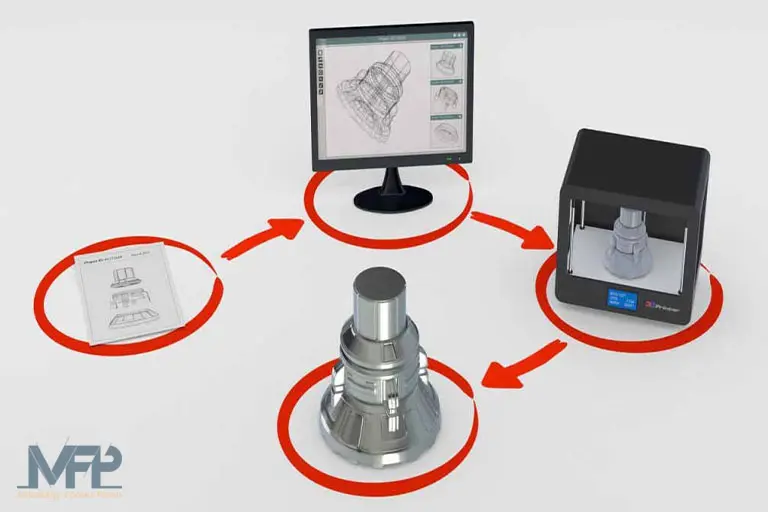
- روش سوم: گاهی پیمانکار هیچ فایل یا نقشهای ندارد و تنها خود قطعه را تحویل شرکت میدهد. در این شرایط، مهندسان متافو با بهرهگیری از فناوری مهندسی معکوس، مدل دقیق ریخته گری قطعه را طراحی و بازسازی میکنند.
مراحل تهیه نقشه قطعه ریخته گری
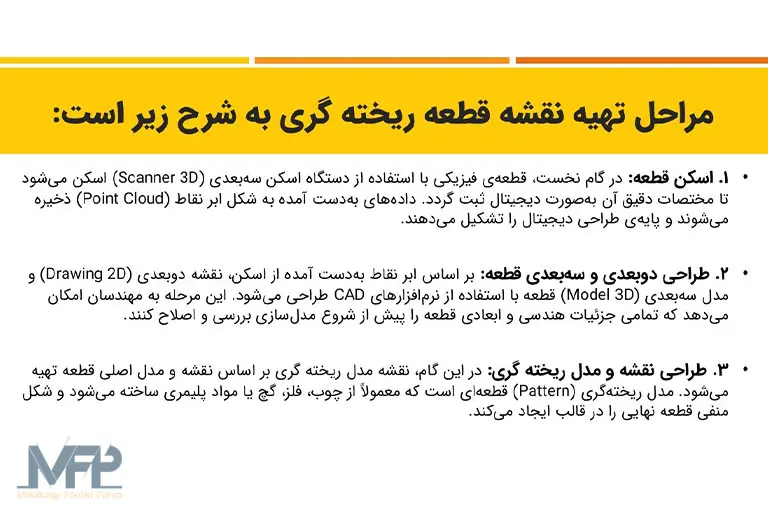
زمانی که یک قطعه برای فرآیند ریخته گری به شرکت متافو وارد میشود، بسته به مستندات و اطلاعات اولیهای که پیمانکار ارائه میدهد، مراحل مشخصی را طی میکند تا به تولید نهایی برسد.
تجربه و خدمات متافو در ریخته گری
شرکت متافو با سالها تجربه در حوزهی ریخته گری چدن، فولاد و آلومینیوم، خدمات خود را از طراحی نقشه تا تولید نهایی ارائه میدهد.
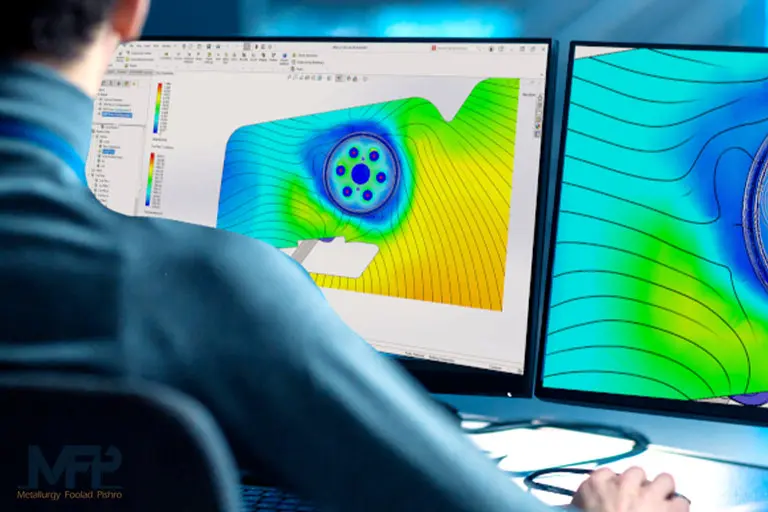
مهندسان متافو با بهرهگیری از نرمافزارهای تخصصی طراحی و تحلیل جریان مذاب، نقشههای ریخته گری را با دقت بالا تهیه و اصلاح میکنند تا از بروز مشکلات احتمالی در قالب و قطعه جلوگیری شود.
علاوه بر خدمات ریخته گری، متافو تأمینکنندهی مواد اولیه ریخته گری و فروآلیاژهای باکیفیت نیز میباشد. از فروسیلیس و فرومولیبدن گرفته تا جوانه زاها تمامی مواد با استانداردهای معتبر تأمین میشوند تا مشتریان بتوانند محصولاتی با ترکیب شیمیایی و خواص مکانیکی دقیق تولید کنند.
چرا انتخاب متافو برای خدمات ریخته گری مطمئن است؟
- تخصص در ریخته گری چدن، فولاد و آلومینیوم
- طراحی نقشههای دقیق مطابق استانداردهای جهانی
- مشاوره مهندسی برای اصلاح نقشه و کاهش هزینهها
- تأمین مطمئن مواد اولیه ریخته گری مانند گرافیت، فروآلیاژها، فلزات پایه و…
- کنترل کیفیت و آنالیز متالوگرافی در تمام مراحل تولید
با تکیه بر تجربه و دانش فنی تیم متافو، میتوانید از مرحله طراحی تا تولید قطعهای باکیفیت، ایمن و اقتصادی همراهی مطمئن داشته باشید.
برای دریافت مشاوره طراحی نقشه ریخته گری و تأمین مواد اولیه ریخته گری، همین حالا با کارشناسان متافو تماس بگیرید:
جمعبندی
نقشه قطعه ریخته گری تنها یک نقشهی ساده نیست؛ بلکه نقشهی موفقیت در کل فرآیند تولید است. هرچه این نقشه دقیقتر، علمیتر و مطابق با استانداردهای فنی باشد، نتیجه نهایی نیز باکیفیتتر خواهد بود.
اگر به دنبال خدمات تخصصی ریخته گری و تأمین مواد اولیه ریخته گری هستید، تیم مهندسی متافو آماده است تا با مشاوره و طراحی دقیق، مسیر تولید شما را بهینهتر و اقتصادیتر کند. برای ثبت سفارش یا دریافت مشاوره رایگان، میتوانید با کارشناسان متافو ۰۹۱۲۰۱۷۷۰۱۲ تماس بگیرید.
سوالات متداول
۱. تفاوت نقشه ریخته گری با نقشه ماشینکاری چیست؟
نقشه ریخته گری شامل جزئیاتی مثل انقباض فلز، شیب خروج، تلرانس ریخته گری و فضای ماشینکاری است. اما نقشه ماشینکاری، ابعاد نهایی و دقیق قطعه پس از عملیات تراش و پرداخت را مشخص میکند.
۲. در طراحی نقشه ریخته گری چدن چه نکاتی باید رعایت شود؟
در ریخته گری چدن، انقباض کمتر از فولاد است اما خطر ترکخوردگی در گوشههای تیز بیشتر است. بنابراین باید فیلتهای نرم، ضخامت یکنواخت و محل مناسب تغذیه در نظر گرفته شود. همچنین علامتگذاری دقیق نواحی ماشینکاری در نقشه اهمیت زیادی دارد.
۳. برای طراحی نقشه ریخته گری از چه نرمافزارهایی استفاده میشود؟
در شرکت متافو، نرمافزارهای تخصصی مانند AutoCAD، SolidWorks، CATIA و Magmasoft برای طراحی، تحلیل جریان مذاب و بهینهسازی نقشهها بهکار میروند.
۴. چطور از خدمات متافو استفاده کنیم؟
با کارشناسان متافو ۰۹۱۲۰۱۷۷۰۱۲ تماس بگیرید تیم فنی از طراحی تا تولید در کنار شماست.