عیوب ریخته گری فولاد به دلایل مختلفی ایجاد میشوند و در صورت عدم کنترل، باعث افت کیفیت محصول، افزایش ضایعات و ضررهای مالی قابل توجهی میگردند. ریخته گری فولاد، فرآیندی پیچیده و حیاتی در صنعت متالورژی است که نقش کلیدی در تولید قطعات و مقاطع فولادی ایفا میکند.
هرگونه عیب در فرآیند ریخته گری میتواند به کاهش کیفیت شمش فولادی و در نهایت افت خواص مکانیکی محصول نهایی منجر شود. با توجه به سهم بالای ریخته گری در تولید جهانی فولاد، شناخت دقیق عیوب ریخته گری فولاد و روشهای جلوگیری از آن نقش کلیدی در بهبود عملکرد خطوط تولید دارد.
در این مقاله جامع، به بررسی انواع رایج عیوب ریخته گری فولاد، علل ایجاد آنها، روشهای تشخیص و مهمتر از همه، راهکارهای مؤثر برای پیشگیری و درمان این عیوب میپردازیم.
فهرست مطالب
اهمیت شناخت عیوب ریخته گری فولاد
شناخت دقیق و جامع عیوب ریخته گری فولاد، برای تمامی فعالان حوزه تولید و مصرف فولاد ضروری است. زیرا این شناخت به موارد زیر کمک میکند:
- تضمین کیفیت محصول نهایی
- کاهش هزینههای تولید
- افزایش ایمنی محصولات
- بهینهسازی فرآیند تولید
دستهبندی کلی عیوب ریخته گری فولاد
عیوب ریخته گری فولاد را میتوان به چندین دسته اصلی تقسیم کرد که هر کدام شامل انواع خاصی از نقصها میشوند. این دستهبندی به درک بهتر ماهیت عیب و ریشهیابی آن کمک میکند:
- عیوب سطحی (Surface Defects)
- عیوب داخلی (Internal Defects)
- عیوب هندسی (Dimensional Defects)
- عیوب ساختاری (Structural Defects)
عیوب سطحی
عیوب سطحی از رایجترین نواقص در فرآیند ریخته گری فولاد هستند که در سطح خارجی قطعه ظاهر شده و مستقیماً بر کیفیت ظاهری، خواص مکانیکی و عملکرد محصول نهایی محصول تأثیر میگذارند.
عیوب سطحی شمش فولادی، بیشتر به صورت ترکها، ناپیوستگیها یا تغییرات بافتی در سطح شمش ظاهر میشوند. تشخیص زودهنگام این عیوب میتواند به ریشهیابی مشکلات فرآیندی و جلوگیری از تولید بیشتر قطعات معیوب کمک کند.
از مهمترین عیوب سطحی میتوان به موارد زیر اشاره کرد:
- ترکهای سطحی (Surface Cracks)
- انقباضات سطحی (Surface Shrinkage)
- زبر بودن سطح (Surface Roughness)
- پوسته پوسته شدن (Scaling or Surface Peeling)
- آخالها یا ناخالصیهای سطحی (Surface Inclusions)
- مکها یا حفرههای سطحی (Blowholes or Pinhole Porosity)
- دو پوستگی (Overlap)
- اثر نوسان و کمربند
- کربوریزه شدن سطحی
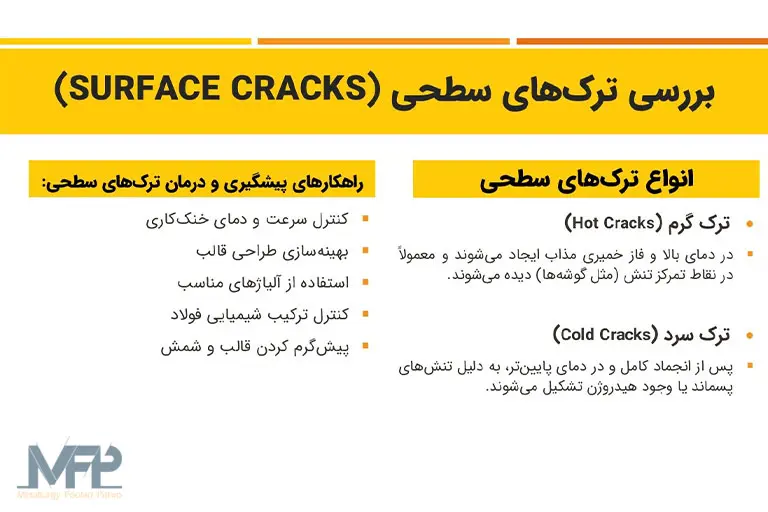
ترکهای سطحی
ترکها از رایجترین و جدیترین عیوب سطحی هستند که در گوشه یا سطح شمش، بر اثر موارد زیر در طول فرآیند انجماد و خنککاری ایجاد میشوند:
- تنشهای حرارتی ناشی از انجماد سریع
- انبساط و انقباض غیریکنواخت
- طراحی نامناسب قالب
- ناخالصیها و وجود هیدروژن در مذاب
انقباضات سطحی
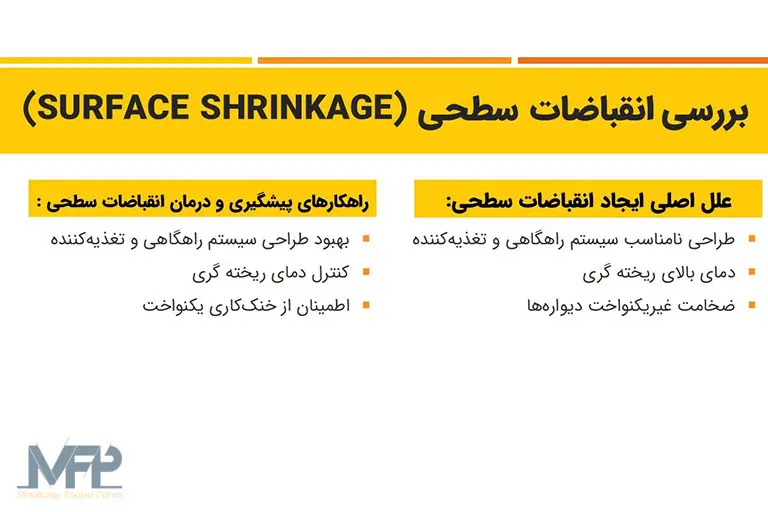
گودافتادگیها و فرورفتگیهایی سطحی در امتداد طول یا عرض شمش ایجاد میشود و نشاندهنده عدم تغذیه مناسب مذاب در حین انجماد است.
زبر بودن سطح
زبر بودن سطح به دلیل کیفیت پایین قالب، ماسه یا پوشش نامناسب ایجاد میشود و راهکار جلوگیری از آن استفاده از قالب با کیفیت بالا و پوشش مناسب میباشد.
پوسته پوسته شدن
این عیب شامل جدا شدن لایههای نازکی از سطح قطعه است که به دلیل اکسیداسیون بیش از حد سطح فلز، تنشهای حرارتی شدید، آلودگی قالب و عدم یکنواختی در خنککاری ایجاد میشود. راهکارهای پیشگیری و درمان پوسته پوسته شدن شامل موارد زیر است:
- کنترل اتمسفر کوره
- استفاده از پوشش محافظ
- کنترل دما و سرعت خنککاری
- تمیز نگه داشتن قالب
- استفاده از پوششهای مناسب قالب
آخالها یا ناخالصیهای سطحی
آخالهای سطحی ذرات خارجی غیرفلزی هستند که در سطح قطعه به دام میافتند. علل اصلی به وجود آمدن این عیب اکسیداسیون مذاب، فرسایش مواد نسوز، ورود سرباره به قالب، آلودگی مواد اولیه و عدم فیلتراسیون مناسب است.
راهکارهای پیشگیری و درمان ناخالصیهای سطحی شامل موارد زیر میشود:
- کنترل دقیق فرآیند ذوب و سربارهگیری
- استفاده از مواد نسوز با کیفیت بالا
- جلوگیری از ورود سرباره به قالب
- بهبود فیلتراسیون مذاب
مکها یا حفرههای سطحی
مکها و ریزمکها حفرههای کوچک و گردی هستند که در سطح قطعه ظاهر میشوند و ناشی از به دام افتادن گازها در حین انجماد مذاب هستند. این حفرههای سطحی باعث کاهش خواص مکانیکی یا ایجاد ترک در فرآیند نورد میشوند.
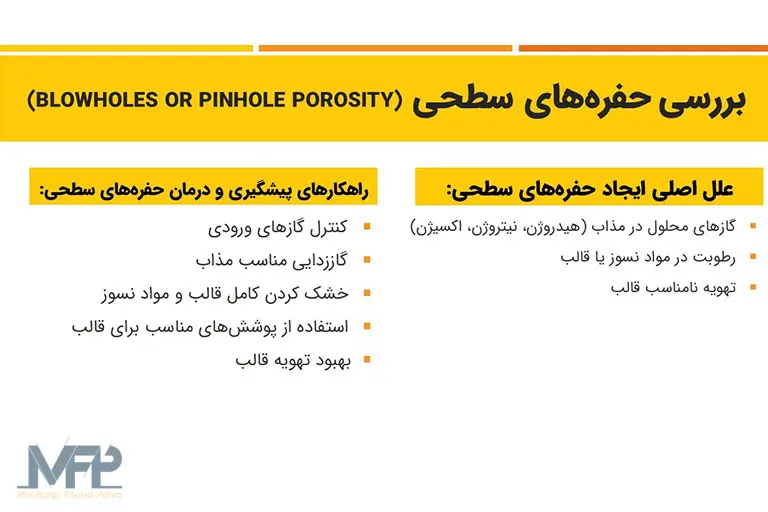
عوامل اصلی ایجاد عیوب سطحی
عوامل اصلی ایجاد این نواقص شامل تنشهای حرارتی، طراحی نامناسب قالب، ترکیب نامتعادل مذاب، خنککاری غیراستاندارد و وجود گازها یا ناخالصیها در حین تولید هستند.
کاهش عیوب سطحی
برای کاهش این عیوب، کنترل دقیق پارامترهای دما، ترکیب شیمیایی، تهویه گازها، طراحی قالب و عملیات اکسیژنزدایی ضروری است. همچنین، استفاده از مواد اولیه خشک و تمیز، نگهداری مناسب قالبها و شرایط استاندارد حمل و نقل و انبارداری نیز در پیشگیری از این نواقص بسیار مؤثر است.
عیوب داخلی
عیوب داخلی (Internal Defects) نقصهایی هستند که در داخل ساختار قطعه ایجاد میشوند و معمولاً با چشم غیرمسلح قابل رؤیت نیستند. این عیوب میتوانند به شدت خواص مکانیکی قطعه را تحت تأثیر قرار داده و منجر به شکست زودهنگام آن در کاربرد شوند، و در فرآیند تولید محصولات نهایی مانند میلگرد، تیرآهن و ورق مشکلات جدی ایجاد میکنند.
این عیوب اغلب در اثر عواملی مانند خنککاری نامناسب، ترکیب شیمیایی ناسازگار، دمای بالای مذاب و طراحی نامطلوب قالب به وجود میآیند. شناسایی و پیشگیری از آنها نقش مهمی در افزایش کیفیت نهایی شمش و کاهش ضایعات دارد. این عیوب اغلب از طریق برش عرضی یا روشهای آزمونهای غیرمخرب (NDT) مانند التراسونیک، رادیوگرافی و آزمایشهای میکروسکوپی قابل شناسایی هستند.
رایجترین انواع عیوب داخلی شمش فولادی عبارتند از:
- ترک ستارهای (Star Shaped Cracks)
- ترک قطری (Diagonal Crack)
- نیم ترک (Half Way Crack)
- ترک ناشی از لهیدگی (Squashing Cracks)
- ترک ناشی از خنککاری غیریکسان (Cracks by Uneven Cooling)
- ترک مرکزی (Center Cracks)
- ترک طولی زیر سطحی (Longitudinal Sub-Surface Cracks)
- حفره انقباضی یا نایچه (Shrinkage or Central Defects)
- جدایش ترکیبات (Segregation)
- آخالهای غیرفلزی (Non-Metallic Inclusions)
- آخالهای سربارهای (Slag Inclusions)
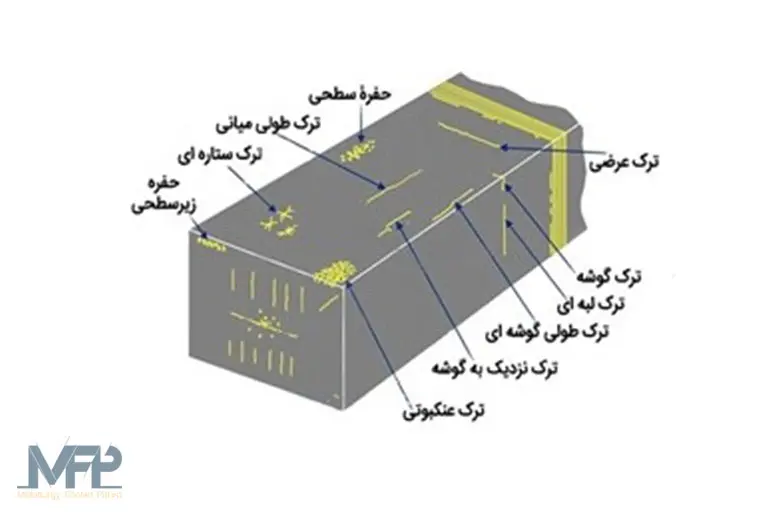
ترک ستارهای
این ترکها معمولاً در مرکز سطح مقطع شمش دیده میشوند و به شکل شعاعی یا ستارهای از مرکز به اطراف منشعب میشوند. علت اصلی آن انجماد ناپایدار، خنککاری سریع یا اختلاف دمای زیاد در هسته شمش است.
ترک قطری
ترکهای قطری در امتداد مورب شمش ایجاد میشوند و معمولاً ناشی از تنشهای حرارتی یا عدم تقارن در خنککاری قالب هستند. این نوع ترک در شمشهای بزرگ و عریض بیشتر مشاهده میشود.
نیم ترک
این ترکها معمولاً در میانه ضخامت شمش ظاهر میشوند و نه کاملاً سطحی و نه کاملاً مرکزی هستند. علت آن میتواند تغییرات ناگهانی در سرعت ریخته گری، انجماد ناقص یا ترکیب شیمیایی نامتوازن باشد.
ترک ناشی از لهیدگی
در فرآیند استخراج یا کشیدن شمش از قالب، در صورت نبود تراز مناسب یا فشار بیش از حد، ترکهایی در نقاط فشار ایجاد میشوند. این ترکها معمولاً نزدیک به سر و ته شمش هستند.
ترک ناشی از خنککاری غیریکسان
وقتی سرعت خنککاری در نقاط مختلف شمش یکنواخت نباشد، تنشهای حرارتی موضعی ایجاد شده و منجر به ترکهای داخلی میشوند. این ترکها معمولاً در قالبهای دارای سیستم خنککاری معیوب رخ میدهند.
ترک مرکزی
ترکهایی هستند که دقیقاً در محور مرکزی شمش ایجاد میشوند و یکی از رایجترین عیوب در ریخته گری پیوسته هستند. علت آن معمولاً انجماد ناقص، دمای بالای مذاب و فشار ناصحیح غلتکهاست.
ترک طولی زیر سطحی
این ترکها در عمق کمی از زیر سطح ظاهر میشوند و با چشم غیرمسلح اغلب قابل مشاهده نیستند. برای شناسایی آنها معمولاً از مقطعزنی و ماکرو اچینگ استفاده میشود.
حفره انقباضی
در صورتی که تغذیه مذاب در حین انجماد بهخوبی انجام نشود، حفرههایی در مرکز یا عمق شمش ایجاد میشوند. علت آن کمبود مذاب یا طراحی نامناسب سیستم تغذیه قالب است.
جدایش ترکیبات
جدایش یا “Segregation” زمانی رخ میدهد که در حین انجماد، عناصر آلیاژی بهطور یکنواخت توزیع نشوند. این امر باعث تشکیل نواحی با خواص مکانیکی متفاوت در شمش میشود و ممکن است منجر به ضعف موضعی گردد.
آخال غیر فلزی
این عیوب ناشی از ورود ناخالصیهایی مانند اکسیدها، سولفیدها و ذرات نسوز به مذاب هستند. آخالهای غیر فلزی میتوانند خواص مکانیکی قطعه نهایی را بهشدت کاهش دهند.
آخال سربارهای
در اثر نفوذ سرباره به داخل مذاب یا باقی ماندن بقایای سرباره در قالب، ممکن است آخالهایی در ساختار داخلی شمش بهوجود آید. این آخالها معمولاً در سطح یا نزدیک سطح ظاهر میشوند و باعث ضعف در اتصال ذرات فلزی میشوند.
عیوب هندسی
عیوب هندسی (Dimensional Defects) به هرگونه تغییر شکل و ابعاد غیر استاندارد در مقطع عرضی یا ابعاد نهایی محصول فولادی گفته میشود که آن را از شکل و اندازه طراحی شده منحرف میکند. این عیوب معمولاً به دلیل نارسایی یا عدم یکنواختی در سیستم خنککننده به وجود میآیند و اغلب با ترکهای داخلی همراه هستند.
سرعت بالای ریخته گری و دمای بیش از اندازه مذاب هم شرایط را برای به وجود آمدن این عیوب فراهم میکند و در نهایت بر کیفیت و شکل ظاهری محصولات نوردشده تأثیر منفی میگذارد. انواع رایج عیوب هندسی شمش فولادی عبارتند از:
- لوزی شدن (Rhomboidity)
- خمیدگی شمش (Bending)
- پیچیدگی شمش (Twist)
- غیر یکنواختی پیشانی شمش (Uneven / کجی برش)
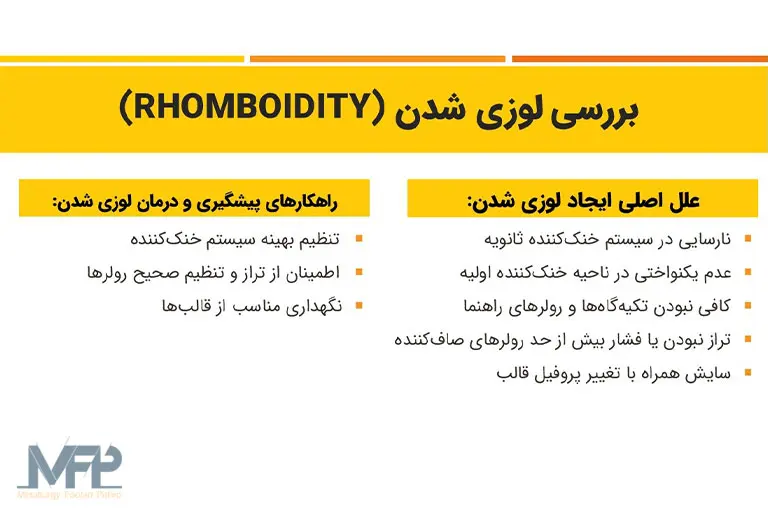
لوزی شدن (Rhomboidity)
این عیب در مقاطع چهارگوش یا مستطیلی به صورت تغییر در اندازه بین دو قطر و در مقاطع گرد به صورت بیضی شدن ظاهر میشود. لوزی شدن شدید میتواند به ترکهای داخلی در گوشههای زاویه منفرجه منجر شود.
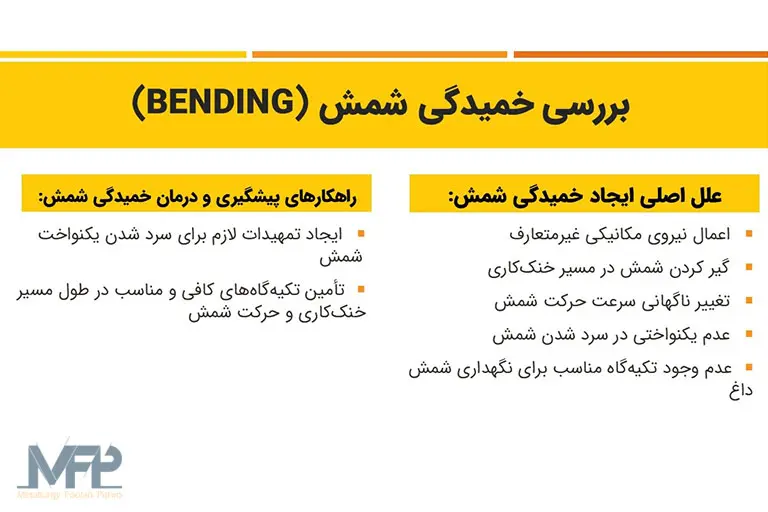
خمیدگی شمش (Bending)
هرگونه انحراف شمش از راستای طولی خودش به عنوان خمیدگی شناخته میشود. این عیب میتواند ناشی از اعمال نیروی مکانیکی غیرمتعارف، گیر کردن شمش در مسیر خنککاری یا تغییر ناگهانی سرعت حرکت شمش باشد.
پیچیدگی شمش (Twist)
این عیب هنگامی رخ میدهد که شمش در راستای محور طولی خود دچار پیچیش شود، که معمولاً در حین خنک شدن اتفاق میافتد. علل اصلی به وجود آمدن این عیب سرد شدن غیریکنواخت در ناحیه سردکننده ثانویه، عدم تنظیم یا فرسایش رولیکهای راهنما و صافکننده است.
راهکارهای پیشگیری و درمان پیچیدگی شمش شامل اطمینان از یکنواختی خنککاری، تنظیم و نگهداری صحیح رولیکها در طول مسیر حرکت شمش میباشد.
غیر یکنواختی پیشانی شمش
این عیب فقط در سطح برشخورده یا پیشانی شمش دیده میشود و عمدتاً به دلیل مشکلاتی در فرآیند برشکاری ایجاد میگردد. عدم رفع این عیب میتواند منجر به لایهای شدن شمش در حین نورد شود و در مصارف اکسترود یا لولهسازی، موجب سیلان فلز به یک جهت و پارگی حین فرآیند شکلدهی گردد.
دلایل اصلی به وجود آمدن این عیب تغییرات فشار هوا در برشکاری و عدم یکنواختی در اجرای برش دستی است. راهکارهای پیشگیری و درمان آن هم عبارتند از:
- تنظیم دقیق برش اتوماتیک
- استفاده از غلطکهای نگهدارنده مشعل در برشکاری دستی
- انجام برش با سرعت مناسب و یکنواخت
عیوب ساختاری
عیوب ساختاری (Structural Defects) به ساختار میکروسکوپی شمش مربوط میشوند و بر خواص مکانیکی و فیزیکی آن تأثیر میگذارند. رایجترین عیوب ساختاری عبارتند از:
- گرافیت غیر یکنواخت
- فازهای نامطلوب
- ترکهای گرم (Hot Tears)
- ترکهای سرد (Cold Cracks)
- ساختار دندریتی درشت
عیوب مرتبط با فرآیند ریخته گری
عیوب مرتبط با فرآیند ریخته گری، مشکلاتی هستند که به خود فرآیند ریخته گری مربوط میشوند و این عیوب معمولاً ناشی از نقص در تجهیزات یا اشتباهات انسانی هستند.
عیوب ناشی از مواد اولیه
مواد اولیه در ریخته گری تأثیر زیادی بر کیفیت نهایی شمش فولادی دارند. عیوب ناشی از مواد اولیه معمولاً به ترکیب شیمیایی و کیفیت فلز مذاب بستگی دارند.
عیوب ریخته گری شمش فولادی
برای افزایش کیفیت محصولات فولادی نهایی باید شمشهای فولادی کیفیت ساختاری و سطحی مطلوبی داشته باشند و از بروز برخی عیوب در آنها در هنگام ریخته گری جلوگیری کرد. رایجترین عیوب ریخته گری شمش فولادی عبارتند از:
- حفرات انقباضی
- ترک عرضی
- ترک طولی
- آخال سطحی
- تخلخل سطحی
- برآمدگی
- پوک مارک
- ریختن مضاعف
- فلاش
- حباب
بیشتر بخوانید: مقاله
پیشگیری از عیوب ریخته گری فولاد
برای به حداقل رساندن عیوب ریخته گری فولاد، کنترل دقیق تمامی فاکتورهای فرآیند ریخته گری از اهمیت بسیار زیادی برخوردار است. کنترل فرآیند ریخته گری برای پیشگیری از عیوب عبارتند از:
- کنترل ترکیب شیمیایی مذاب: اطمینان از خلوص و ترکیب شیمیایی صحیح فولاد
- کنترل دما: نظارت دقیق بر دمای ذوب، ریخته گری و خنککاری
- کنترل سرعت ریخته گری: تنظیم سرعت مناسب برای پر شدن قالب و انجماد یکنواخت
- طراحی بهینه قالب و سیستم راهگاهی: اطمینان از تغذیه مناسب مذاب و جلوگیری از ایجاد تمرکز تنش
- استفاده از مواد نسوز با کیفیت: جلوگیری از آلودگی مذاب و پایداری قالب
- خشک کردن و پیشگرم کردن مناسب قالب: حذف رطوبت و جلوگیری از شوک حرارتی
- نگهداری و کالیبراسیون تجهیزات: اطمینان از صحت عملکرد ماشینآلات ریخته گری
- آموزش کارکنان
مقالات مرتبط: مقاله
روشهای اصلاح عیوب ریخته گری فولاد
انواع عیوب ریخته گری فولاد بنا به دلایل مختلفی ایجاد میشوند و به همین دلیل راههای جلوگیری از آنها نیز کاملاً مشخص و متفاوت است. برای اصلاح عیوب ریخته گری شمش فولادی میتوان از چند راه حل اصلی کمک گرفت که عبارتند از:
- پرداخت سطحی (Surface Grinding)
- پرداخت با حرارت (Heat Treatment)
- جوشکاری تعمیراتی (Repair Welding)
پرداخت سطحی (Surface Grinding)
یکی از روشهای رفع عیوب ریخته گری شمش فولادی اصلاح عیوب سطحی با استفاده از سنگزنی است. از مزیتهای این روش بهبود کیفیت سطح، کاهش عیوب سطحی در شمشهای فولادی است. از معایب آن هم میتوان به تجهیزات خاص و هزینه بر بودن اشاره کرد.
پرداخت با حرارت (Heat Treatment)
از دیگر روشهای اصلاح عیوب ریخته گری شمش فولادی، بهرهگیری از عملیات حرارتی برای بهبود خواص مکانیکی و رفع تنشهای داخلی است. مزایای این روش بهبود خواص مکانیکی، رفع تنشهای داخلی است و معایب آن هم نیاز به کنترل دقیق دما و زمان میباشد.
جوشکاری تعمیراتی (Repair Welding)
از جوشکاری تعمیراتی برای رفع ترکها و عیوب بزرگتر در شمشهای فولادی استفاده میشود. از مزایای این روش میتوان به اصلاح عیوب بزرگتر و افزایش طول عمر مفید شمش اشاره کرد. اما این روش به مهارت بالایی نیاز دارد و احتمال ایجاد عیوب جدید در فرآیند جوشکاری زیاد است.
بیشتر بخوانید: مقاله
اهمیت جلوگیری و اصلاح عیوب ریخته گری فولاد
عیوب ریخته گری شمش فولادی تأثیرات قابل توجهی بر کیفیت نهایی محصولات دارند. با شناسایی انواع مختلف عیوب و دلیل ایجاد آنها، برای پیشگیری و اصلاح آنها میتوان اقداماتی انجام داد.
با جلوگیری و اصلاح عیوب ریخته گری شمش فولادی، میتوان شمشهای با کیفیت بالا تولید کرد و هزینههای تولید را کاهش داد. استفاده از این شمشها به تولید محصولی باکیفیت بالا کمک کرده و باعث افزایش رضایت مشتری خواهد شد.
بیشتر بخوانید: مقاله
نتیجه گیری
عیوب ریخته گری فولاد چالشهایی هستند که در هر فرآیند تولیدی میتوانند رخ دهند. با این حال، با شناخت دقیق انواع عیوب، علل ایجاد آنها و به کارگیری راهکارهای پیشگیرانه و کنترلی مناسب در تمام مراحل فرآیند، میتوان این عیوب را به حداقل رساند و به تولید محصولات فولادی با کیفیت بالا و مطابق با استانداردهای جهانی دست یافت. سرمایهگذاری بر دانش فنی و بهروزرسانی فرآیندهای تولید، کلید موفقیت در صنعت ریخته گری فولاد است.
شرکت متالورژی فولاد پیشرو (متافو) با بیش از ۱۵ سال تجربه، تامین کننده مواد اولیه ریخته گری فولاد است. متافو با بهرهمندی از تیم مهندسان متالورژی و کارشناسان ماهر و با تجربه، خلوص و کیفیت محصولات مختلف مانند فروآلیاژها، گرافیت، جوانه زا و فلزات پایه را میسنجد و آنها را با قیمتهایی مناسب و رقابتی به مشتریان عزیز عرضه میکند.
بیشتر بخوانید: مقاله